受到(dào)廣泛關(guān)注(zhù)十分重要詞(cí):
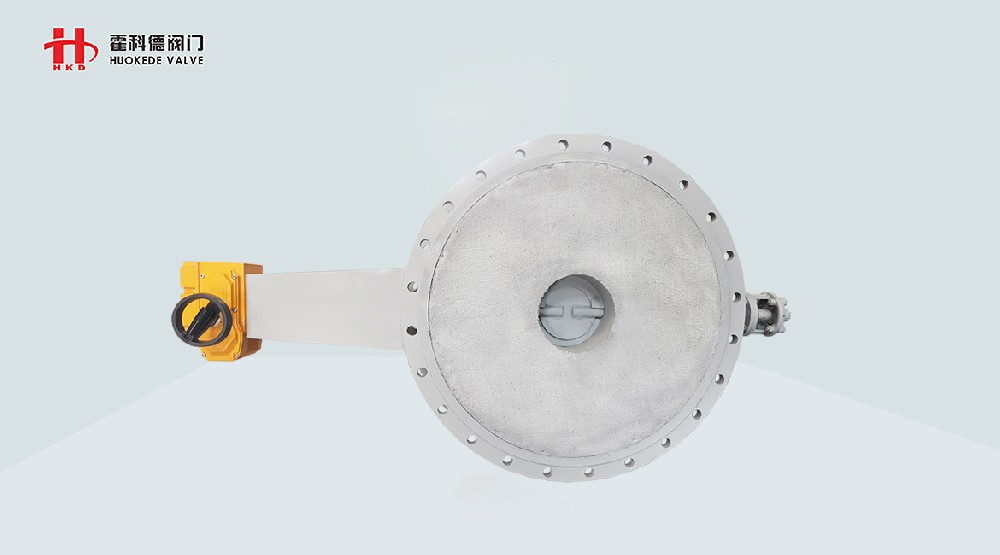
電玩圓圈恒溫蝶閥(fá)
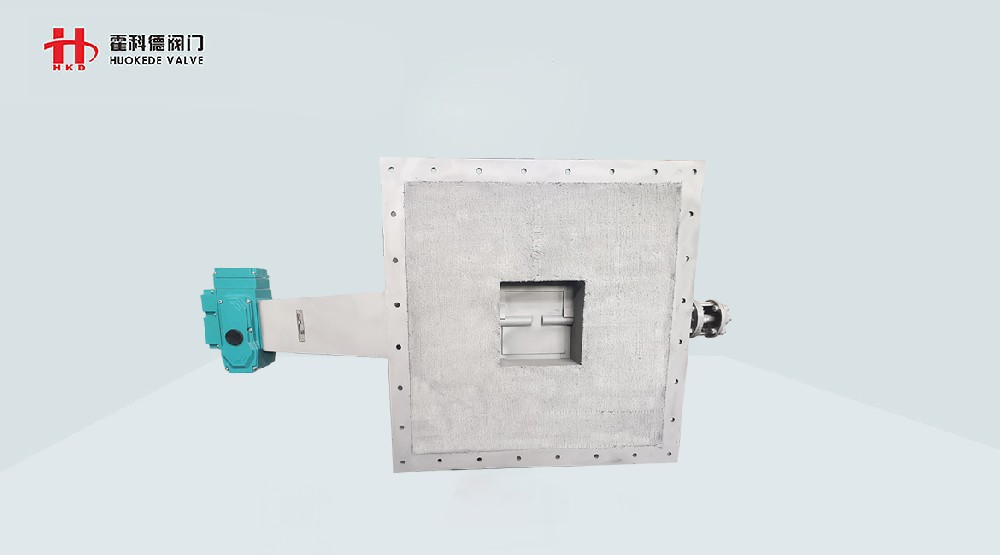
電玩四方形(xíng)恒溫(wēn)煙霧蝶閥
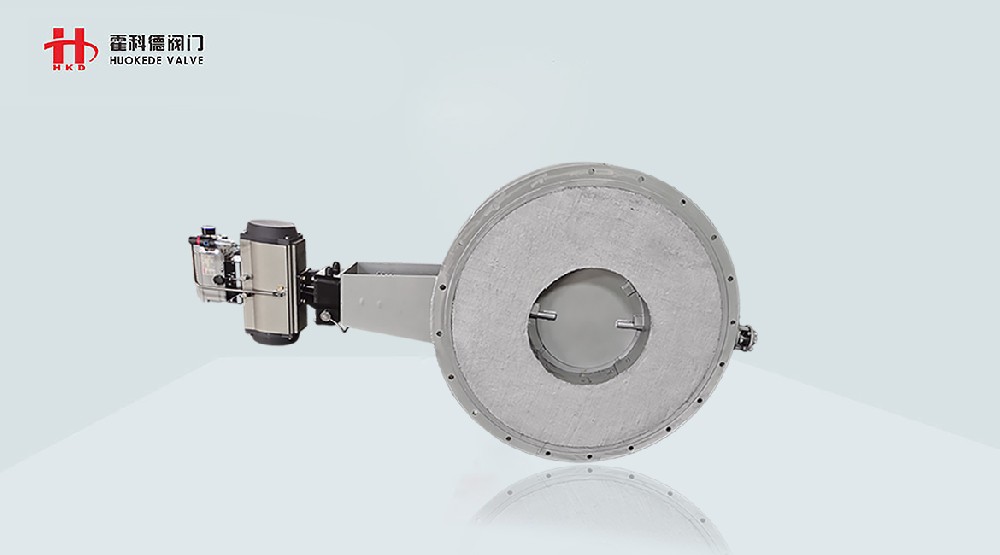
氣動工具圓圈恒溫蝶閥
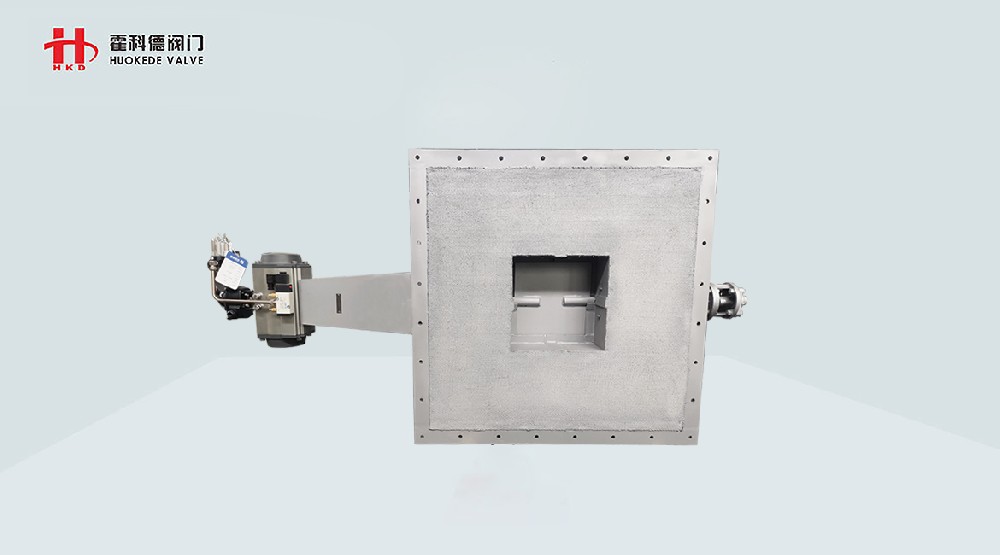
氣動工具四(sì)方形恒溫煙霧蝶閥
因為閥(fá)門製造完整過程正當中(zhōng)下藝性實際問題是產品設計下流的十分重要具體內容某個,故閥門製造下藝一定要要對閥門設計提到一此下藝性的具體要求。重點的下藝性具體要求如下:
1) 鑄造
① 應依據有所區別材料的(de)特點全麵考慮較為合理(lǐ)的整體結構。比如,因為(wéi)可鍛生鐵件(jiàn)的容(róng)積減少日(rì)本民族有必要韌化熱采用相應辦法解決,因為這個原因鑄造度(dù)量(liàng)衡和厚薄應盡可能小:而不鏽鋼鑄造的進(jìn)行起伏性差,設計錄取的厚薄應較為順序實行,幾何形狀要盡可能更為簡便。
② 壁厚應盡可能平均,並聯處應該具備圓弧和很有必要的梯(tī)度確保較為狡猾(huá)過渡期,並應盡可能防止非金屬過多地逐步積累,省得形成縮孔、鬆散、裂痕等進行裂縫。
③ 閥體底邊的空刀不應過窄(zhǎi)、過深,為的是使砂芯(xīn)有準譜兒的極限抗拉強度,空刀圓弧球體盡可能更加不小於(yú)按閥門通徑作出決定,免得灌(guàn)溉時衝碎芯砂給(gěi)加下導致較(jiào)為障礙。
④ 決定閥體 小壁厚時,不單要依據極限抗拉強(qiáng)度和難度進(jìn)行計算,同時全麵考慮製造廠的進行鍛造具體條件和進行鍛造辦法,做(zuò)成質量好、量體重輕、省材料。
⑤ 一(yī)定要全麵考慮起模更加便利。
2) 標(biāo)準(zhǔn)件
① 標準件幾何形狀應盡可能更為簡便,針對有關批量大的機件應當使用模標準件。
② 應該具備較為順序的拔模梯度,並盡可能防(fáng)止銳角、銳(ruì)邊。
3) 熱采用相應辦法解決
① 對(duì)熱采(cǎi)用相應辦(bàn)法解決的具(jù)體(tǐ)要求應依據材料的特點較為合理挑選,如角度和量(liàng)子力(lì)學使用性能的不足等並明確要求其中一個較(jiào)為合理的適用範圍(wéi)。
② 對熱解決過程中比較容易形成蛻變的機件應較為順序使原有能力變得更強機件的剛性。
4) 堆焊(hàn)、機械加下和進行組裝
①堆焊件應試慮基件與堆焊材(cái)料的可焊性,免得形成裂痕等進行裂縫:與(yǔ)此同時,還加(jiā)以應選擇較為順序的毛壞度量衡。
②要有固定審美觀,更加方便裝(zhuāng)夾(jiá)、加下。
③要更加(jiā)方便進行測量,並盡或許使設計審美觀和加下的進行測量審美觀保持一致。
④設計時要為錄取規範(fàn)標準切削工具、規範標準下卡具、規範標準量具產生具體(tǐ)條件,以(yǐ)進一步降低決定的下藝裝備。
上關於一篇新聞:閥門電玩落實器超載荷的原因安家落戶決辦法!
下關於一篇新(xīn)聞:304、304L、316、 316L相互之間彼此之間的差異(yì)